
一台没有丝杆的五轴机床,
凭什么让日本禁令"卡了个寂寞"?
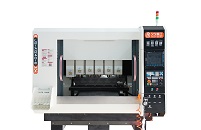
久久精工精工 · 全直驱五轴加工中心2026年,日本经济产业省更新出口管制规则,把高端五轴联动数控机床列入从严审批、近乎限售的清单——和量子计算设备、半导体先进制程设备摆在了同一张"卡脖子"名单上。
消息出来,国内机床圈的反应却出奇地平静。原因很简单:越是封锁,国产技术跑得越快。十年前,我国高端五轴机床国产化率不到10%;如今整体国产化率突破30%,航空航天刚需领域超过50%。C919量产阶段,七成钛合金结构件已经是由国产五轴机床加工出来的。
但今天我们不聊宏观叙事,只聊一个具体的问题——
日本这一轮禁令,为什么对全直驱五轴机床,几乎找不到下手的地方?
01 交期优势:进口五轴,先要审批45—180天
先算一笔最现实的账:时间。按照日本新规,一台进口高端五轴机床,光出口审批就要走45—180天。这还只是审批。后面排着队的,是原厂排产、海运、清关、安装调试、验收培训——从签合同到切出第一个合格的零件,大半年很正常。而审批本身还有不确定性:项目被驳回、被追加审查,都是这两年国内企业真实经历过的事。
而订单和研发节点,是不等人的。
久久精工直驱五轴:标准机型交期90天,部分热门型号有现货,下单即排产,来了就能安排试切。
同样是买一台五轴,别人还在等审批结果,你的新项目可能已经交付了第一批工件。在航空航天、精密模具这些"快鱼吃慢鱼"的行业里,这几个月的时间差,往往比设备本身的差价更值钱。
02 源头免疫:没有丝杆,就没有"把柄"可抓
先说清楚一件事:传统五轴机床的进给系统,靠的是滚珠丝杆+导轨。丝杆这东西,看着不起眼,却是高端机床里最典型的"卡脖子"零件之一——高精度丝杆的磨削工艺,长期掌握在少数国外厂商手里。而久久精工直驱系列的思路,是从根上把这个问题绕过去:
✅ X/Y/Z轴直线电机直驱——没有丝杆、没有联轴器、没有反向间隙,快移速度最高达 50—60m/min;
✅ A/C轴力矩电机直接驱动转台——360°连续旋转,无蜗轮蜗杆传动链;
✅ A/C轴定位精度5角秒、重复定位精度3角秒——旋转轴精度不靠机械传动链"攒"出来,而是闭环控制直接保证;
✅ 核心功能部件自主配套——从数控系统到驱动电机,本土供应链闭环。
这就是"源头免疫"四个字的含义:机床的进给系统里根本没有丝杆,断供清单上那条"丝杆",自然卡不到它。
这不是孤例。2026年,全球首台工业级全直驱五轴叶片铣在国内下线,软硬件100%国产化,加工精度稳定保持在0.01毫米,已经大量用在航空叶片、汽轮机核心部件的生产上。全直驱这条技术路线,正在从"备胎"变成"主力"。
客观说一句:在超精密、极限工艺领域,国产设备与日德几十年的工艺沉淀相比还有差距,需要时间打磨。但在通用精度、量产工况下,直驱五轴已经完全对标进口——而且它不归别人的审批清单管。
 0769-81239699

 在线留言
